
Профиль поверхности после абразивной обработки
Профиль поверхности
Под шероховатостью (или микрорельефом) поверхности понимаются частые неровности с небольшим расстоянием между соседними пиками на определённой измерительной базе. Ключевые параметры рельефа металла после абразивоструйной очистки:
Профиль поверхности
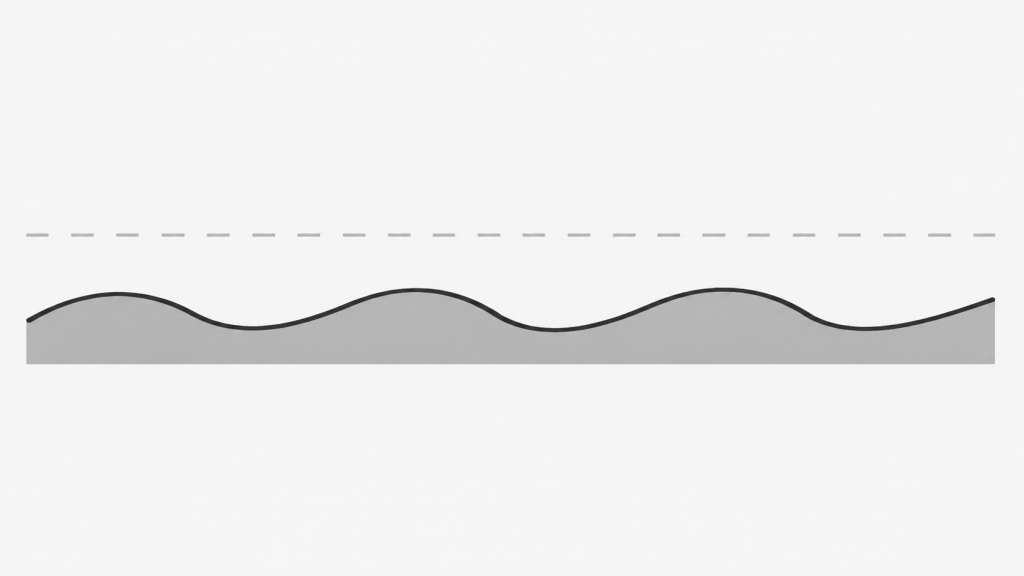
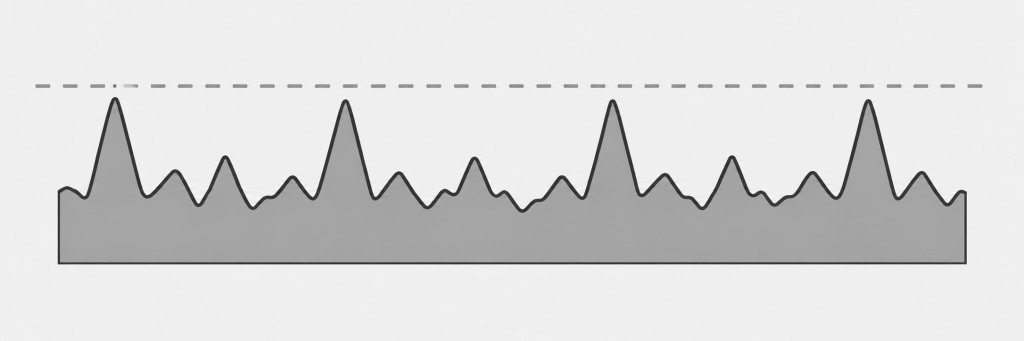
- Малая высота
- Сглаженные формы
- Редкое расположение
- Оптимальная высота
- Острые вершины
- Достаточная частота
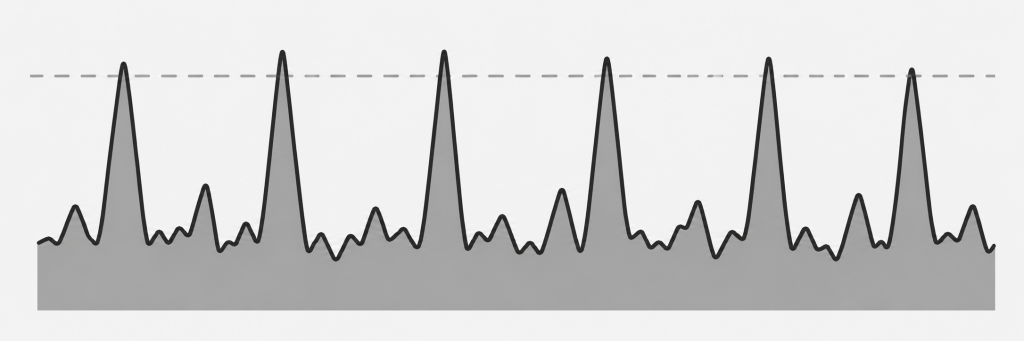
- Чрезмерная высота
- Слишком острые или частые выступы
Недостаточная высота, излишне сглаженные округлые формы и малая частота неровностей ухудшают сцепление лакокрасочного материала с основой. В итоге адгезия оказывается слабой: покрытие теряет устойчивость к механическим нагрузкам, может отслаиваться от стали даже при отсутствии внешних воздействий, что ведёт к ускоренному развитию ржавчины.
Чрезмерно высокий рельеф опасен тем, что вершины выступов могут оставаться непокрытыми краской. Это вызывает локальную коррозию в виде отдельных точек. Важно избегать как слишком острых, так и слишком густо расположенных выступов.
ЧТО ДЕЛАТЬ ДЛЯ ИСПРАВЛЕНИЯ:
Если на отдельных зонах обнаружена малая высота, чрезмерно округлая форма или редкое расположение выступов, необходимо:
- провести повторную обработку струёй, применив абразив с более крупным зерном (когда высота меньше нормы);
- использовать дробь с острыми гранями (при слишком округлых неровностях);
- повторно обработать поверхность абразивом, даже без смены типа (если проблема в низкой плотности).
На тех участках, где профиль получился излишне высоким, нужно нанести более толстый слой покрытия. Дополнительная толщина должна компенсировать разницу между требуемым по документации значением шероховатости Rz и тем, что получен в реальности.
ПРОФИЛАКТИЧЕСКИЕ МЕРЫ:
- Для одноразовых абразивных материалов: заменить на более крупную фракцию (если профиль занижен), на более мелкую (если завышен), на колотую дробь (если раньше применялся слишком круглый абразив). Также проинструктировать руководителя работ о нужной плотности покрытия неровностями при её недостатке.
- Для многоразовых абразивов: проверить, насколько своевременно производится их замена (досыпка свежего материала). Если это не даёт эффекта, действовать по тем же правилам, что и для одноразовых материалов.
СПОСОБ ОЦЕНКИ:
Контроль выполняется визуальным методом с использованием компаратора, сделанного в соответствии со стандартом ISO 8503. Более точно параметры шероховатости стали после песко- или дробеструйной очистки измеряют методом слепков (реплик) либо профилометром.
Оставьте заявку — получите расчёт и рекомендации
- Оценка текущего профиля поверхности
- Рекомендации по подбору абразива и режимов
- Расчёт толщины покрытия под ваш профиль
- Консультацию технолога бесплатно
Частые вопросы
Как понять, что профиль поверхности получился “не тот”?
Обычно это видно по последствиям: при “низком” профиле падает адгезия (покрытие хуже держится и быстрее начинает подплёночная коррозия), при “слишком высоком” — на вершинах могут появляться точки ржавчины из-за недостаточной толщины покрытия по пикам. Точный вывод даёт сравнение с компаратором и/или измерение репликой/профилометром.
Что делать, если высота неровностей ниже нормы?
Обычно помогает повторная обработка струёй с более крупной фракцией и/или корректировкой режима (давление, дистанция, скорость прохода), чтобы увеличить “энергию” воздействия и плотность следа. Если абразив многоразовый — проверьте досыпку свежего материала и долю мелочи/пыли.
Что делать, если профиль получился слишком высокий?
Риск — неполное перекрытие вершин ЛКМ и точечная коррозия. Решение: скорректировать струйную обработку (уменьшить фракцию/давление, изменить дистанцию/угол, снизить агрессивность) и/или, если допускает ТЗ, увеличить толщину покрытия, чтобы перекрыть реальный профиль.
Почему “округлый” профиль хуже для адгезии?
Сглаженные округлые неровности дают меньше “якорения” покрытия. В итоге покрытие может держаться “на честном слове”: внешне нормально, но хуже переносит удар/вибрацию и быстрее теряет защитные свойства. Часто помогает переход на абразив/дробь с более выраженной “остротой” рельефа и обновление рабочей смеси.
Что влияет на “частоту” неровностей (плотность выступов)?
Частоту сильнее всего “роняют” высокая скорость прохода, неправильная дистанция, нестабильная подача/давление, а также изношенный материал с избытком мелочи. Если проблема именно в разреженном рисунке — часто помогает повторная обработка тем же типом абразива, но с корректным режимом и стабильной подачей.
Какие ошибки чаще всего приводят к браку по адгезии после струйной очистки?
Топ-ошибки: (1) “не та” фракция под задачу, (2) изношенный/загрязнённый абразив, (3) слишком большая дистанция или неверный угол, (4) недоочистка/остатки загрязнений (масло/влага), (5) отсутствие контроля профиля и пыли перед окраской.
Как лучше контролировать профиль: компаратор, реплики или профилометр?
Для быстрого контроля на участке подходит компаратор (сравнение с эталоном). Для документируемой точности — реплики (слепки) или профилометр. Выбор зависит от требований ТЗ/контракта и критичности покрытия.
Как избежать перерасхода краски из-за “перебора” по профилю?
Не доводить профиль до излишне высокого: подбирать фракцию под требуемый диапазон, держать режим стабильным, контролировать износ и чистоту материала, фиксировать параметры (давление/дистанция/скорость). Тогда толщина покрытия будет рассчитываться по ТЗ, а не “компенсировать” случайный рельеф.
Также может быть интересно:
Материал подготовил: Технический отдел завода «УЭМЗ»
Дата: 15 мая 2026 г.

